


Flash dans le moulage par injection : pourquoi cela se produit et comment l'éviter
Le plastique fin et indésirable s'étendant au-delà du bord prévu d'une pièce moulée est appelééclair. Il apparaît généralement le long de la ligne de joint du moule, autour des broches d'éjection, à proximité des inserts ou à d'autres endroits où le plastique fondu peut pénétrer dans un petit espace.
Flash peut ressembler à un problème esthétique mineur, mais il peut affecter l'assemblage, l'apparence du produit, la précision dimensionnelle et le traitement en aval. Le retirer manuellement peut également ajouter du temps de travail et d’inspection.
La clé pour éviter les éclairs est d’identifier la raison pour laquelle le matériau s’est échappé de la cavité. Les causes possibles incluent un moule qui ne se ferme pas ou ne scelle pas correctement, des surfaces de joint usées ou endommagées, une force de serrage insuffisante pour les conditions du processus, une pression excessive dans la cavité ou d'autres problèmes de configuration.
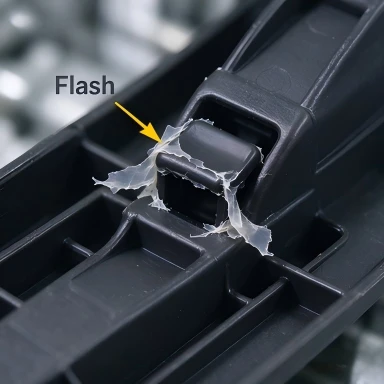
Ce guide explique comment reconnaître les bavures, étudier ses causes probables et choisir des actions correctives sans créer de défauts de moulage supplémentaires.
Qu’est-ce que Flash dans le moulage par injection ?
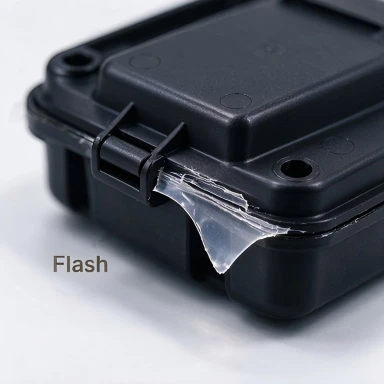
Le flash est un excès de plastique qui dépasse la forme prévue d'une pièce moulée. Il se forme lorsque du matériau fondu pénètre dans un espace entre les surfaces du moule ou autour d'un composant du moule avant de se solidifier.
Les emplacements courants comprennent :
- La ligne de joint du moule.
- Autour des éjecteurs.
- À proximité des inserts ou des composants principaux.
- Le long des zones de glissement ou d'arrêt.
- Autour de petites ouvertures ou éléments où les surfaces du moule se rencontrent.
Le flash peut aller d'un film très fin à une projection plus visible. Sa gravité dépend de l'emplacement, de l'épaisseur, de la longueur et des exigences du produit.
Une petite quantité de flash peut être amovible, mais elle ne doit pas automatiquement être considérée comme acceptable. Si cela affecte une surface de contact, une dimension critique, une caractéristique liée à la sécurité ou une zone visible, la pièce doit être évaluée par rapport aux critères d'acceptation spécifiés.
Causes courantes de flash de moulage par injection
Le flash peut résulter des conditions du moule, des paramètres du processus ou d’une combinaison de facteurs. L'identification de l'emplacement et de la forme du défaut permet d'affiner l'enquête.
Pression excessive dans la cavité
Lors de l'injection et du conditionnement, le plastique fondu exerce une pression contre les surfaces du moule. Si la pression locale devient trop élevée pour que le moule puisse rester fermé au niveau de la zone affectée, le matériau peut pénétrer dans un petit espace et former une bavure.
Les facteurs contributifs possibles incluent une pression d'injection ou de garniture excessive, un profil de pression inapproprié ou un processus qui crée une condition de haute pression à proximité d'une surface de joint vulnérable.
La bonne réponse n’est pas nécessairement de réduire chaque réglage de pression. Confirmez d'abord l'endroit où la bavure se produit et examinez les conditions du processus ainsi que la conception et l'état du moule.
Force de serrage insuffisante
Le système de serrage doit maintenir le moule fermé contre la force de séparation générée lors du remplissage et de l'emballage.
Si la force de serrage disponible est insuffisante pour le moule et les conditions du processus, le moule peut s'ouvrir légèrement pendant le cycle, permettant au matériau de s'échapper le long de la ligne de joint.
Cependant, un éclair peut toujours se produire même lorsque la force de serrage nominale de la machine semble adéquate. L’état du moule, la répartition de la pression, la configuration de la machine et l’état des surfaces de montage du moule sont également importants.
Usure ou dommages causés par la moisissure
Une production répétée peut user les surfaces du moule, les fermetures et d'autres zones qui doivent s'emboîter étroitement. Les dommages ou la déformation peuvent créer un espace par lequel la matière en fusion peut s'échapper.
Si des éclairs apparaissent de manière répétée au même endroit malgré des paramètres de processus raisonnables, inspectez la zone du moule concernée pour déceler toute usure, tout dommage ou tout mauvais contact.
Ne présumez pas que chaque problème récurrent de flash nécessite une réparation de moisissure. Confirmez la cause réelle avant de changer l'outillage.
Contamination sur la surface de joint
De petits morceaux de plastique, de la saleté ou d'autres corps étrangers coincés entre les surfaces correspondantes du moule peuvent empêcher le moule de se fermer correctement.
Cela peut créer un flash localisé qui apparaît soudainement ou réapparaît après le nettoyage et les modifications de configuration.
Suivez la procédure de sécurité de la machine appropriée avant d'inspecter ou de nettoyer le moule. N'essayez pas d'éliminer la contamination pendant que l'équipement fonctionne ou que le moule est en mouvement.
Problèmes de contact ou d’alignement inégal du moule
Si le moule ne se ferme pas uniformément, certaines zones peuvent être plus vulnérables au flash. Les facteurs contributifs possibles incluent des problèmes d'alignement, un contact irrégulier, des fermetures endommagées ou des problèmes de montage et de fermeture.
L'inspection doit se concentrer sur l'emplacement de la bavure et sur les surfaces concernées du moule plutôt que de supposer que l'ensemble du moule est mal aligné.
Conditions de matériau et de température
La viscosité du matériau change en fonction de la qualité de la résine, de la température de fusion et d'autres conditions de traitement. Un matériau qui s'écoule plus facilement dans un ensemble particulier de conditions peut pénétrer plus facilement dans de petits espaces.
L'humidité, les changements de matériaux et les conditions de traitement incohérentes peuvent également affecter le comportement au moulage, en fonction de la résine.
Confirmez la qualité du matériau spécifié et les instructions de traitement avant de modifier les températures. L'abaissement de la température de fusion peut s'avérer utile dans certaines situations, mais peut également créer un remplissage incomplet ou d'autres défauts s'il est appliqué sans évaluation.
Comment identifier la cause probable
L'emplacement et la forme du flash fournissent des indices utiles.
| Emplacement ou motif du flash | Zone à enquêter |
| Le long d'une longue section de la ligne de séparation | Contact avec le moule, état de la surface de joint, pression dans l'empreinte et configuration de serrage |
| Dans un endroit isolé | Contamination locale, dommage, usure ou problème d'arrêt spécifique |
| Autour des éjecteurs | Ajustement de l'éjecteur, usure, mouvement et état du moule environnant |
| À proximité d'un insert ou d'une diapositive | Siège d'insertion, condition d'arrêt et pression locale |
| Apparaît après un ajustement du processus | Les paramètres modifiés, le profil de pression, les conditions du matériau et la répétabilité |
| Apparaît par intermittence | Variation du processus, contamination, configuration incohérente ou conditions changeantes des matériaux |
Ces modèles sont des indices de diagnostic et non une preuve définitive. Plusieurs causes peuvent produire des symptômes similaires, alors confirmez la cause suspectée par une inspection et des essais contrôlés.
Une séquence de dépannage pratique
Une séquence structurée permet d’éviter des changements inutiles de paramètres ou des modifications prématurées du moule.
Étape 1 : Enregistrez le défaut
Photographiez le flash et notez son emplacement, son étendue approximative et s'il apparaît sur chaque partie ou seulement par intermittence.
Comparez les pièces concernées avec le dessin et les critères d'acceptation. Déterminez si le flash est esthétique ou interfère avec l'assemblage, les dimensions ou la fonction.
Étape 2 : Vérification du moule et des surfaces de joint
Après avoir suivi la procédure de sécurité de la machine requise, inspectez les surfaces du moule concernées pour déceler toute contamination, usure, dommage ou autres conditions qui pourraient empêcher une fermeture correcte.
Portez une attention particulière à la zone où se produit le flash. Si le défaut est localisé, commencer par le plan de joint, l'insert, l'éjecteur ou la fermeture correspondants.
Étape 3 : Confirmer le matériel et la configuration
Vérifiez la qualité du matériau, la configuration de la machine et les enregistrements de processus pertinents. Vérifiez si le défaut a commencé après un changement de matériau, une maintenance du moule, un ajustement de la configuration ou un autre changement de production.
Ces informations peuvent aider à distinguer un problème d'outillage récurrent d'un changement lié au processus.
Étape 4 : Examiner les conditions du processus
Examinez le profil d'injection et de conditionnement, les températures de fusion et de moulage, ainsi que d'autres paramètres pertinents par rapport aux exigences en matière de matériaux et de pièces.
Si les ajustements du processus sont appropriés, modifiez les variables pertinentes de manière contrôlée et enregistrez les résultats. Évitez d'effectuer plusieurs modifications sans rapport en même temps, car cela rend plus difficile la détermination de ce qui a amélioré ou aggravé le défaut.
Étape 5 : Évaluer le serrage et la fermeture du moule
Si les preuves suggèrent que le moule se sépare ou ne se ferme pas uniformément, examinez la configuration de serrage et l'état de l'interface machine-moule.
L’augmentation de la force de serrage ne devrait pas être la première réponse automatique. Confirmez que le moule est propre, correctement installé et dans un état approprié, et respectez les exigences en matière d'équipement et d'outillage.
Étape 6 : Inspecter les échantillons répétés
Après un changement, examinez les pièces supplémentaires dans des conditions constantes. Confirmez que le flash a été réduit sans introduire de plans courts, de variations dimensionnelles, de contraintes excessives ou d'autres défauts.
Un seul échantillon acceptable ne permet pas d’établir que le procédé est stable. La vérification requise doit correspondre aux exigences de risque et de qualité du produit.
Étape 7 : Documenter l'action confirmée
Enregistrez la cause identifiée, la modification apportée, le résultat et les critères d'acceptation applicables. Cela rend l'action corrective plus facile à examiner et à répéter si le problème réapparaît.
Comment éviter le flash lors de la conception et de la maintenance des moules
La prévention des bavures commence par maintenir le moule dans un état approprié et par la conception de l'outillage en fonction des exigences de la pièce.
Entretenir les surfaces de séparation et les fermetures
Les surfaces qui se rapprochent les unes des autres doivent rester dans un état approprié. Inspectez-les en fonction des besoins d'entretien de l'outillage, en faisant attention à l'usure, aux dommages et à la contamination.
Si des réparations sont nécessaires, les travaux doivent rétablir l'ajustement requis sans créer de nouveaux problèmes d'alignement ou dimensionnels.
Vérifier l'alignement et le support du moule
Les composants du moule doivent s’adapter et fonctionner comme prévu. Lorsque le flash indique un possible problème de fermeture ou d'alignement, inspectez les composants concernés et le dispositif de montage.
L'inspection correcte dépend de la structure du moule et de l'emplacement du défaut.
Concevoir les portails et les glissières de manière appropriée
L'emplacement, la taille et la conception des portes affectent le remplissage de la cavité et la répartition de la pression. Si une zone particulière rencontre à plusieurs reprises des problèmes de haute pression ou d'autres problèmes de remplissage, la conception du moule et du flux peut devoir être revue.
Les modifications doivent être basées sur la géométrie de la pièce et les preuves du processus plutôt que sur l'hypothèse générale selon laquelle une porte plus grande ou plus petite résoudra toujours le flash.
Tenir compte de la demande de production attendue
La conception du moule et la planification de la maintenance doivent refléter les exigences de production prévues. Un plan d'outillage doit prendre en compte la pièce, le matériau, le volume attendu, les besoins de maintenance et les critères de qualité pertinents.
Il n’existe pas de spécification d’outillage unique adaptée à chaque projet.
Ajustements de processus pouvant aider à réduire le flash
Si le moule est dans un état approprié, l’optimisation du processus peut aider à contrôler le flash.

Vérifier la pression d’injection et de compactage
Une pression excessive peut contribuer au flash dans certaines conditions. Examinez le profil de pression et le comportement de remplissage avant d’effectuer un réglage contrôlé.
L’objectif est d’obtenir un remplissage et un emballage complets et cohérents sans forcer le matériau dans les espaces vulnérables.
Vérifier les températures de fusion et de moule
La température affecte le flux des matériaux et le comportement du traitement. Confirmez les paramètres par rapport aux instructions de traitement de la résine et aux exigences réelles de la pièce.
Réduire la température sans discernement peut entraîner des tirs courts, un mauvais aspect de la surface ou d'autres problèmes.
Les changements de température doivent être évalués dans le cadre du processus global.


Vérifier la configuration de serrage
Confirmez que la force de serrage et la configuration sont appropriées pour le moule et le processus. Si le moule est endommagé, contaminé ou mal installé, l’augmentation de la force de serrage peut ne pas résoudre le problème sous-jacent.
Utilisez les exigences du fabricant de la machine et les conseils d'ingénierie appropriés lors de l'évaluation de la configuration.
Vérifier la cohérence des matériaux
Confirmez la qualité de la résine et tout changement de matériau. Si du rebroyé ou des additifs sont utilisés, assurez-vous qu'ils sont autorisés par les spécifications du produit et traités conformément aux exigences du processus concerné.
Les changements de matériaux doivent être contrôlés car ils peuvent affecter le comportement d'écoulement et la stabilité du processus de moulage.

Pourquoi supprimer Flash n'est pas la même chose que le réparer
Couper ou retirer le flash peut être nécessaire pour certaines pièces, mais cela s'attaque à l'excès de matière visible plutôt qu'à la cause.
En fonction de la pièce et de la méthode de retrait, le nettoyage secondaire peut ajouter du travail et affecter le bord, l'apparence ou les dimensions. Si la source du flash persiste, le défaut peut persister dans la production ultérieure.
En cas de flash récurrent, recherchez la cause et confirmez si le processus ou l'outillage doit être corrigé. Après toute action corrective, vérifiez la pièce par rapport à ses critères d'acceptation complets, y compris les zones affectées par le détourage ou la finition.
Comment JIEJIN PLASTIC peut prendre en charge des projets de moulage par injection personnalisés
JIEJIN PLASTIC fonctionne avec des pièces en plastique personnalisées,moulage par injectiondes projets etimpression 3D. Pour une nouvelle pièce, discuter des exigences en matière de dessin, de matériau, d'apparence et du volume de production attendu permet d'établir les exigences de fabrication avant que les décisions en matière d'outillage et de production ne soient finalisées.
Si vous étudiez le flash sur une pièce existante, les informations utiles incluent des photographies claires du défaut, de l'emplacement affecté, de la qualité du matériau, du dessin de la pièce et de toute modification pertinente du processus. Ces détails peuvent aider à encadrer la discussion technique.
L'étape suivante appropriée dépend de l'état du moule, des paramètres du processus, des exigences en matière de matériaux et de pièces. Un problème flash récurrent peut nécessiter un examen du processus, une inspection du moule ou une évaluation technique plus approfondie ; la cause doit être confirmée avant de recommander un traitement spécifique



Développer un composant plastique sur mesure ou examiner un défaut de moulage ?
Contactez JIEJIN PLASTIC pour discuter de vos besoins en pièces et des informations nécessaires à une évaluation initiale.